


 English
 русский
Certa vez, um engenheiro de fábrica perguntou por que o acoplamento de sua bomba continuava danificando os conjuntos de discos, mesmo que os eixos estivessem alinhados com uma precisão de 0,05 mm. O acoplamento foi selecionado apenas com base no torque. Ninguém considerou o empuxo axial produzido quando o conjunto de discos foi desviado pelo crescimento térmico da bomba, e a carga cíclica estava desgastando lentamente as laminações no círculo do parafuso. O projeto do acoplamento de disco é a disciplina de equilíbrio entre rigidez torcional, capacidade de desalinhamento e restauração da força em relação ao envelope operacional real. Obtenha o equilíbrio certo e o acoplamento se tornará um componente do tipo “instale e esqueça”; se errar, isso se tornará uma fonte recorrente de tempo de inatividade.
O que um projeto de acoplamento de disco deve oferecer
Um acoplamento de disco transmite torque através de finas lâminas de aço inoxidável dispostas em pacotes. O trabalho de design começa com três requisitos mensuráveis:
- Transmita o torque nominal com alta rigidez torcional e folga zero.
- Acomode desalinhamento paralelo, desalinhamento angular e desalinhamento combinado dentro dos limites definidos.
- Absorve o movimento axial (flutuação axial) enquanto mantém as forças de reação nos rolamentos acionadores e acionados dentro de valores aceitáveis.
Os dois primeiros requisitos são geralmente óbvios. A terceira é aquela que separa os bons projetos dos problemáticos. Cada conjunto de discos tem uma rigidez axial e de flexão finita e, quando o acoplamento é desviado, gera forças restauradoras. Essas forças viajam diretamente para os rolamentos e vedações da máquina conectada. Um projeto que maximiza a capacidade de torque empilhando mais laminações também se tornará mais rígido na flexão e as cargas do rolamento aumentarão de acordo.
| Entrada de projeto | Por que isso importa |
|---|---|
| Torque nominal e de pico | Determina o tamanho do pacote de discos, o número de laminações e o diâmetro do parafuso. |
| Velocidade operacional | Define o grau de qualidade de equilíbrio e, para altas velocidades, margens de velocidade crítica. |
| Desalinhamento paralelo | Aciona o diâmetro do pacote de discos e a seleção de perfil recortado. |
| Desalinhamento angular | Limita o número e a espessura das laminações. |
| Movimento térmico axial | Determina o requisito de rigidez axial e o comprimento do espaçador. |
| Reação admissível do rolamento | Restringe a força de restauração e, portanto, a espessura total da pilha. |
Geometria do pacote de discos: lado reto vs recortado
O formato de cada laminação controla como a tensão se espalha pela embalagem sob carga. Duas geometrias dominam a prática industrial.
Os pacotes de discos retos têm um contorno sólido entre os círculos internos e externos dos parafusos. Eles oferecem a maior densidade de torque para um determinado envelope e são relativamente baratos de produzir. A desvantagem é que a tensão se concentra em torno dos furos dos parafusos, o que limita a quantidade de deflexão angular que o conjunto pode absorver sem danos por fadiga.
Pacotes de discos recortados ou perfilados removem material entre parafusos adjacentes, criando um contorno curvo. O perfil distribui a tensão por uma área mais ampla e permite maior desalinhamento angular no mesmo nível de tensão cíclica. A compensação é uma capacidade de torque ligeiramente menor para o mesmo diâmetro, e é por isso que os conjuntos recortados dominam em aplicações de bombas, compressores e outros equipamentos rotativos, onde a capacidade de desalinhamento é mais importante do que a compactação absoluta.
Para trens de força industriais em geral, um acoplamento de disco com padrão recortado com cubos de liga de alumínio e fixação tipo braçadeira fornece um equilíbrio prático entre capacidade de desalinhamento, rigidez torcional e compacidade.
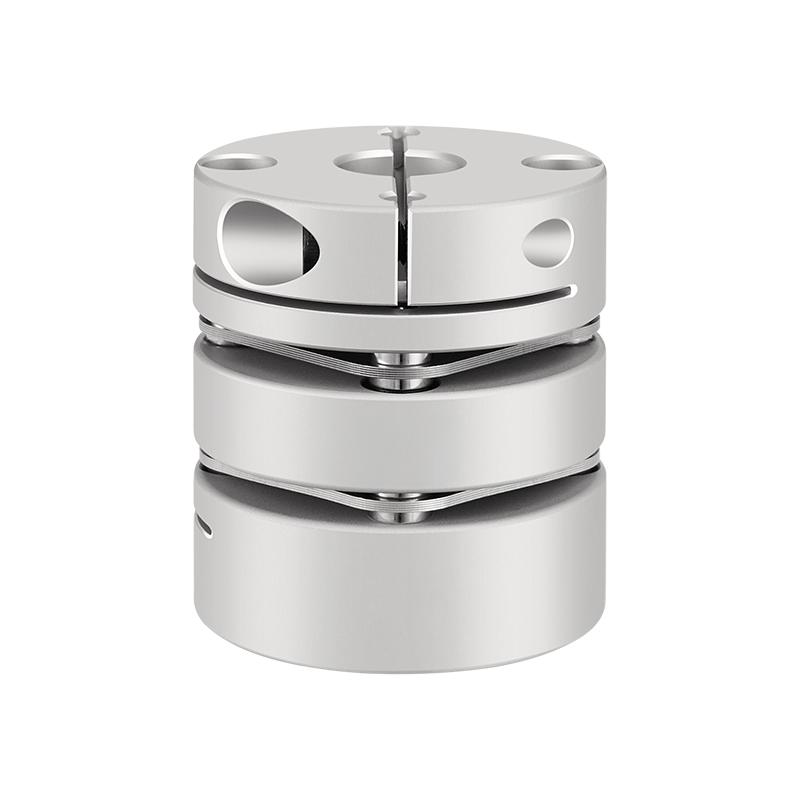 Acoplamento de diafragma de liga de alumínio RSK-CPL com disco de aço inoxidável 304 Este acoplamento do tipo braçadeira utiliza um cubo de liga de alumínio e um diafragma de aço inoxidável 304, oferecendo baixa inércia e alta rigidez torcional para aplicações precisas de servos e motores de passo. Ver Produto →
Espessura do material e da laminação
A seleção do material do disco é determinada pela resistência à corrosão, temperatura e resistência à fadiga. Os aços inoxidáveis endurecidos por precipitação são a escolha padrão porque combinam alta resistência ao escoamento com boa resistência à corrosão e comportamento estável em temperaturas de até cerca de 300°C. Para ambientes carregados de sal ou quimicamente agressivos, graus de aço inoxidável com ligas mais altas reduzem o risco de corrosão sob tensão e rachaduras por corrosão sob tensão, enquanto um pacote de aço 45 enegrecido com acabamento resistente à corrosão é um meio-termo prático para ambientes industriais mais secos.
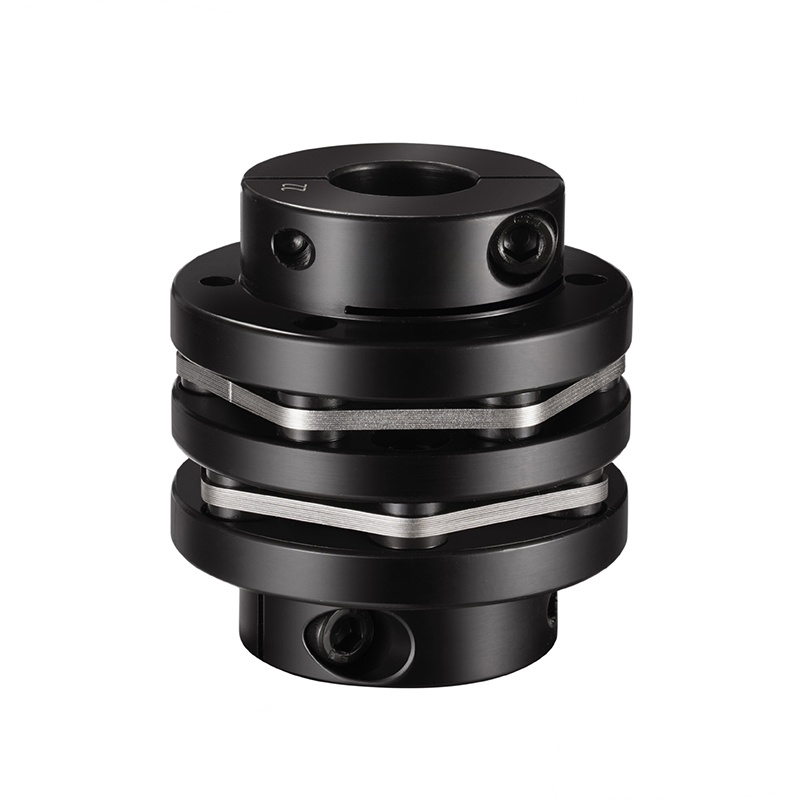 Acoplamento de diafragma duplo escalonado em aço RSK-CPNLT 45# com acabamento escurecido Apresentando um cubo de aço 45# chaveado e um diafragma de aço inoxidável 304, este acoplamento de braçadeira oferece grande transmissão de torque e resistência à corrosão para trens de transmissão industriais exigentes. Ver Produto →
A espessura da laminação é uma alavanca direta do design. Laminados finos produzem uma força restauradora menor para uma determinada deflexão, o que protege os rolamentos, mas fornecem menor capacidade de carga axial por pacote. Laminados mais espessos suportam mais torque e carga axial, mas tornam o pacote mais rígido tanto na direção de flexão quanto na direção axial. A maioria dos projetos utiliza uma pilha de laminados finos idênticos em vez de uma placa espessa, precisamente porque a pilha laminada separa a capacidade de carga da flexibilidade: adicionar laminações aumenta a capacidade de torque sem aumentar a rigidez à flexão de qualquer elemento único.
Juntas Aparafusadas e Pré-Estiramento
O torque é transferido entre os círculos interno e externo dos parafusos através da força de fixação dos parafusos. Numa junta corretamente projetada, o atrito entre as laminações carrega a carga; os próprios parafusos não estão funcionando sob cisalhamento. É por isso que o procedimento de aperto e o controle de pré-carga fazem parte do projeto e não são uma reflexão tardia.
O pré-alongamento refere-se ao tensionamento deliberado dos parafusos do conjunto de discos para uma pré-carga especificada. Se a força de fixação for muito baixa, as laminações deslizarão umas contra as outras a cada inversão de carga, produzindo desgaste por atrito nos furos dos parafusos. O atrito é o modo de falha mais comum do acoplamento de disco no campo, e é quase sempre rastreável à pré-carga insuficiente ou inconsistente, ou à falta de arruelas endurecidas sob as cabeças dos parafusos.
Uma junta aparafusada bem projetada utiliza tensão controlada do parafuso, arruelas ou colares endurecidos e um acabamento superficial que resiste ao microdeslizamento. Quando um acoplamento é montado sem esses detalhes, a intenção do projeto do conjunto de discos fica comprometida desde o primeiro dia.
Rigidez torcional versus força de restauração: a compensação que protege as máquinas
A característica definidora de um projeto de acoplamento de disco é a combinação de alta rigidez torcional na direção de rotação com baixa rigidez à flexão no plano de desalinhamento. Isso permite a transmissão de torque sem enrolamento, ao mesmo tempo que aceita o deslocamento do eixo.
A força restauradora é a força lateral ou axial gerada quando os pacotes de discos são desviados de sua posição neutra. Forças de restauração mais baixas aumentam a vida útil do rolamento e da vedação porque a máquina não suporta uma carga lateral permanente. Os projetistas, portanto, buscam as laminações práticas mais finas e o menor diâmetro de embalagem que ainda satisfaça os requisitos de torque e velocidade.
Embora cada rolamento tenha sua própria carga radial permitida, uma referência útil é manter a força de restauração máxima do acoplamento abaixo da classificação contínua do rolamento por uma ampla margem. Atingir esse limite é surpreendentemente fácil quando os projetistas adicionam laminações para buscar a capacidade de torque sem revisar o cálculo de rigidez.
Acoplamento de disco versus acoplamento de engrenagem: prioridades de projeto em comparação
Os acoplamentos de disco e de engrenagem adotam abordagens diferentes para o desalinhamento e as prioridades de projeto são correspondentemente diferentes. Os acoplamentos de engrenagem transmitem torque através dos dentes da engrenagem coroada que permitem o deslizamento relativo entre o cubo e a luva; eles suportam grandes torques em envelopes compactos e toleram desalinhamentos substanciais, mas exigem lubrificação, e o atrito nos flancos dos dentes continua sendo uma preocupação de manutenção a longo prazo. Os acoplamentos de disco utilizam elementos metálicos flexíveis na flexão e não possuem peças deslizantes, portanto funcionam sem lubrificação e produzem forças de restauração muito menores.
| Característica | Acoplamento de disco | Acoplamento de engrenagem |
|---|---|---|
| Lubrificação | Nenhum é necessário | Graxa ou óleo necessário |
| Restaurando a força | Baixo a moderado | Moderado a alto |
| Capacidade de desalinhamento | Boa angular, paralela limitada | Grande angular e paralelo |
| Densidade de torque | Moderado | Alto |
| Reação | zero | Mínimo, mas presente |
Onde a alta densidade de torque e o grande desalinhamento são os requisitos dominantes, os acoplamentos de engrenagem continuam sendo a escolha convencional, e os princípios operacionais dos acoplamentos de engrenagem de tambor explicam por que eles continuam a dominar os acionamentos de moinhos pesados. Mas onde a precisão, a operação limpa e a baixa carga do rolamento são mais importantes do que a densidade absoluta de torque, o projeto do acoplamento de disco é o candidato mais forte.
Design de acoplamento de disco personalizado e de alta velocidade
O serviço de alta velocidade introduz um conjunto diferente de restrições. Em velocidades de operação acima de aproximadamente 3.600 rpm, o desequilíbrio do acoplamento excita diretamente os modos laterais do rotor, e o projetista deve verificar se a velocidade de operação do acoplamento não coincide com uma velocidade crítica do sistema do rotor. Os graus de qualidade da balança são especificados de acordo com a ISO 1940-1 e, para acoplamentos que operam a 10.000 rpm ou mais, normalmente é necessária uma balança multiplano.
As perdas por vento e o arrasto aerodinâmico na superfície externa também aumentam com a velocidade, razão pela qual os acoplamentos de disco de alta velocidade são usinados com perfis lisos e sem fixadores salientes. O posicionamento axial do espaçador, a espessura do diafragma e a rigidez flexural entre os dois pacotes afetam as frequências naturais laterais do sistema.
Projetos personalizados são comuns nesta faixa. Acoplamentos de bancada de testes, turbomáquinas e acionamentos de sopradores de alta velocidade frequentemente exigem furos de cubo não padronizados, eixos escalonados ou discos de freio integrados ao corpo do acoplamento. Um fabricante que controla todo o projeto e processo de usinagem pode adaptar a geometria do conjunto de discos e a configuração do cubo sem comprometer as especificações de equilíbrio.
Uma lista de verificação prática para revisão do projeto de acoplamento de disco
Antes de um projeto de acoplamento de disco ser finalizado, os seguintes pontos devem ser verificados em relação aos dados reais da máquina, em vez de serem assumidos a partir de uma classificação de serviço genérica.
- Torque: confirme tanto o torque contínuo quanto o torque de pico do pior caso, incluindo condições de partida e travamento.
- Desalinhamento: mede o desalinhamento real instalado e não o máximo do catálogo; a margem do projeto desaparece rapidamente quando o desalinhamento paralelo e angular atuam ao mesmo tempo.
- Movimento axial: inclui crescimento térmico e qualquer flutuação axial da máquina acionada; a rigidez axial do conjunto de discos converte esse movimento em carga axial.
- Força de restauração: compare a força de restauração calculada com a carga radial permitida pelo fabricante do rolamento.
- Velocidade: verifique o grau de qualidade da balança e verifique se nenhuma velocidade lateral crítica está dentro da faixa de operação.
- Meio ambiente: avalie a faixa de temperatura, umidade, exposição a produtos químicos e se um projeto todo em metal é necessário para ATEX ou tarefas similares.
- Instalação: confirme se os parafusos, arruelas e ferramentas de aperto estão especificados, pois a pré-carga é decisiva para a resistência ao atrito.
O projeto do acoplamento de disco não é simplesmente um cálculo de torque. Os melhores projetos são aqueles onde a força restauradora, a capacidade de desalinhamento e a vida à fadiga das laminações foram calculadas em relação às condições reais de funcionamento, porque o acoplamento que nunca falha é aquele que foi projetado para o sistema, não para o catálogo.
 Previous


